钢结构厂房建设中选择C型钢与H型钢的适用场景解析
在钢结构厂房建设过程中,材料选型直接关系到结构安全、施工周期与综合造价。许多业主和施工方在檩条与主钢架选材时,常会纠结:C型钢和H型钢到底该怎么用?两者能否互换?本文从技术原理到实践方法,帮你理清选型逻辑。
C型钢与H型钢的核心差异
从截面形状看,C型钢属于冷弯薄壁型钢,壁厚通常在1.5mm至4mm之间,通过连续辊压成型,截面呈"C"字形。H型钢则是热轧或焊接而成的宽翼缘工字钢,翼缘宽、腹板薄,截面惯性矩大,抗弯能力强。
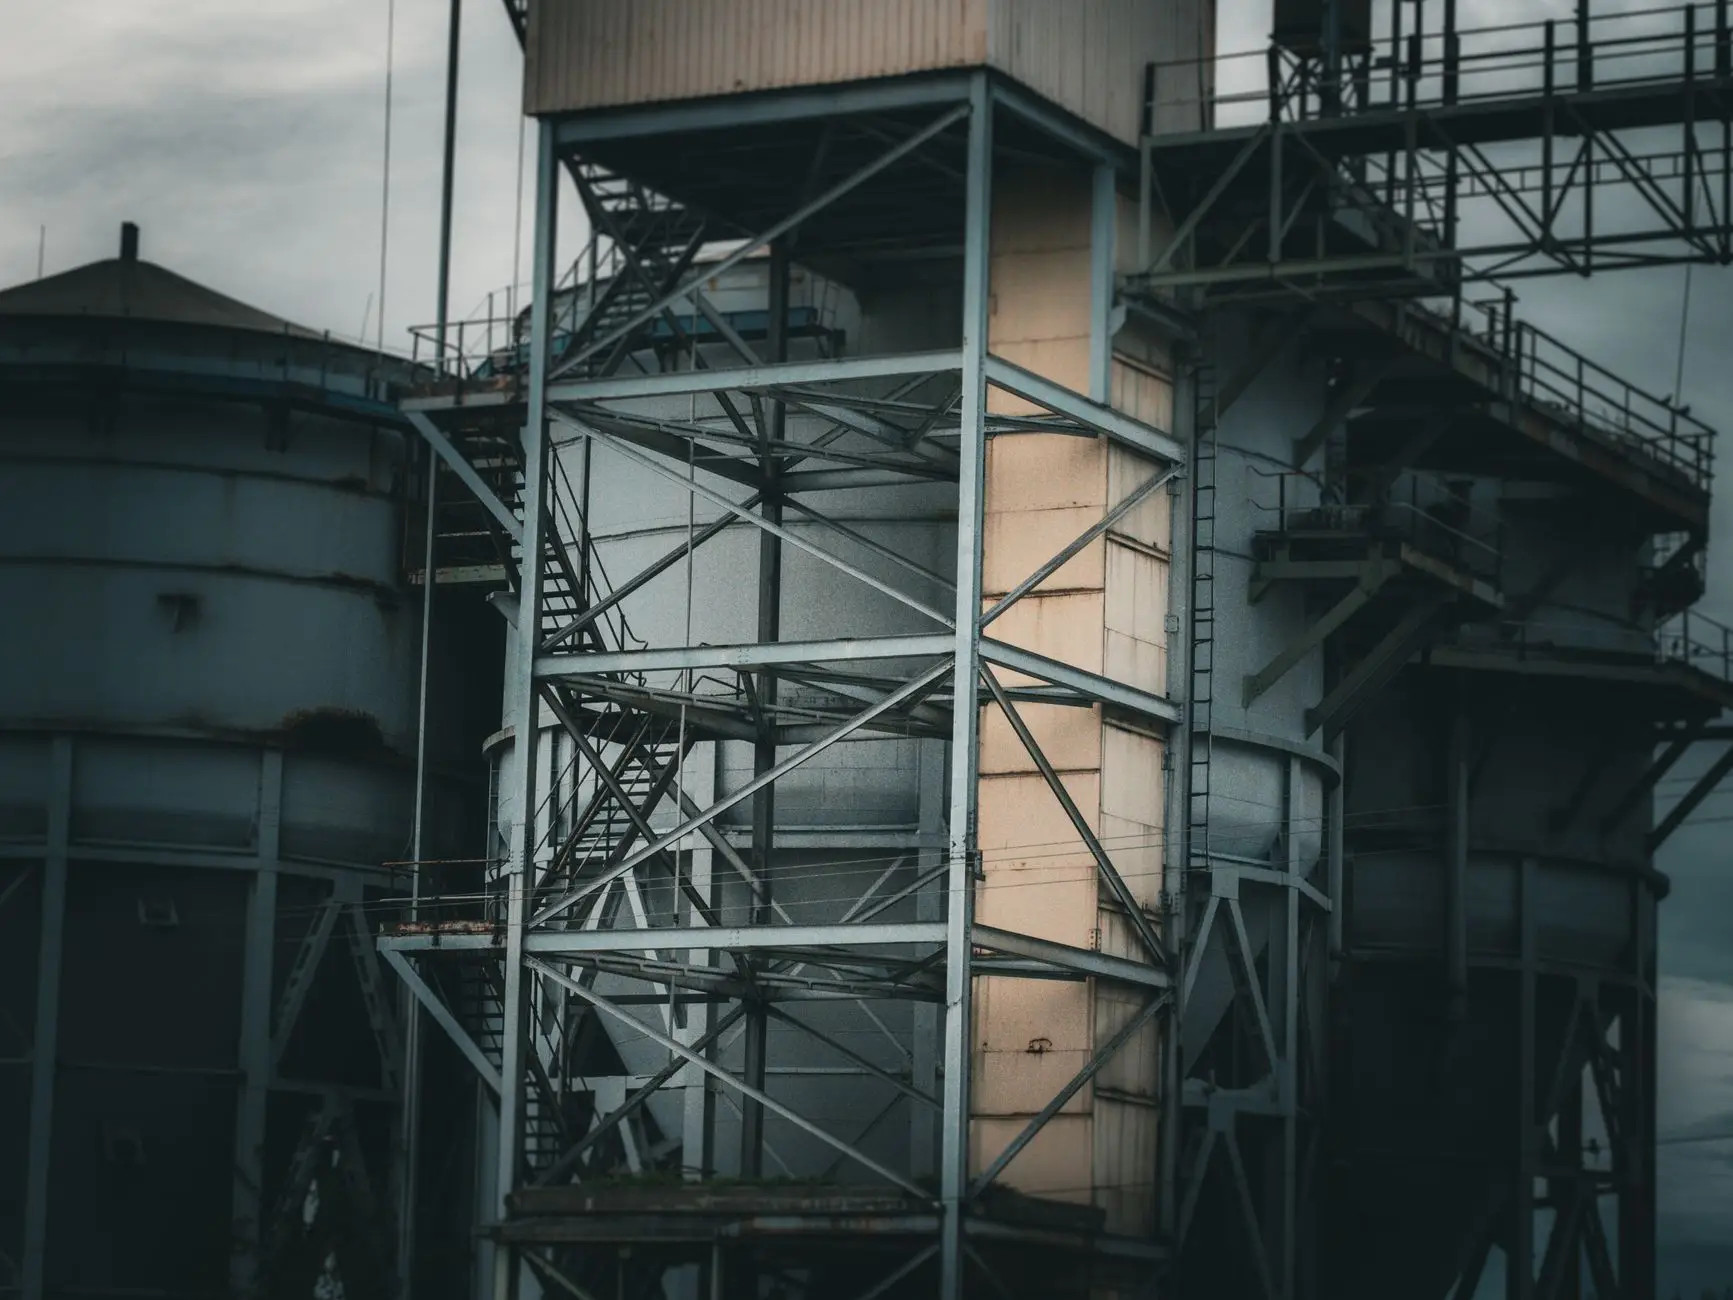
关键区别在于受力模式:C型钢适合作为受弯构件中的次要承重件,比如屋面檩条、墙梁;H型钢则用于主受力框架,如钢梁、钢柱。在常规钢结构厂房中,H型钢撑起主体骨架,C型钢填充围护体系,二者分工明确。
檩条与彩钢瓦的配套逻辑
屋面系统中,檩条是连接彩钢瓦与主钢架的关键传力构件。当柱距在6m至9m时,C型钢檩条是性价比最高的选择——冷弯成型效率高,现场可直接用自攻钉固定彩钢瓦,施工速度快。若柱距超过12m或屋面荷载较大(如光伏荷载),则需要改用H型钢檩条或高频焊接H型钢,以控制挠度变形。
需要留意的是,C型钢檩条的壁厚选择直接影响彩钢瓦的固定可靠性。壁厚低于2.0mm时,自攻钉的抗拔力会明显下降,在风压较大的地区容易出现彩钢瓦掀翻事故。
不同场景下的选型建议
结合河北及周边地区的项目经验,以下场景可作为选型参考:
- 单跨24m以内、无吊车:主钢架用焊接H型钢,檩条用C型钢(规格如C160×60×20×2.5),彩钢瓦单层或复合板均可。
- 跨度30m以上或带5吨以上吊车:主钢架必须采用热轧H型钢或变截面焊接H型钢,檩条建议升级为H型钢檩条或桁架檩条。
- 高腐蚀环境(如化工车间):C型钢需做热镀锌处理,锌层厚度不低于65μm;H型钢则优先选用耐候钢或环氧富锌底漆配套体系。
施工中容易忽略的细节
C型钢檩条安装时,拉条和撑杆的设置常被简化。实际上,在屋面坡度大于5%或风荷载较大的区域,缺少拉条会导致檩条侧向失稳,彩钢瓦接缝处出现波浪形变形。H型钢构件在现场焊接时,翼缘板与腹板的角焊缝需按二级焊缝标准检验,避免因焊接缺陷引发脆性断裂。
另一个趋势是,越来越多的钢结构厂房开始采用高频焊接H型钢替代热轧H型钢,前者尺寸精度更高、交货周期更短,在中小跨度厂房中优势明显。而C型钢设备也在向厚壁化、高强钢方向迭代,Q355材质的C型钢逐步替代Q235,承载效率提升约30%。
选型决策的底层逻辑
回到最初的问题:C型钢与H型钢并非竞争关系,而是协作关系。选型的核心依据是荷载条件、跨度、防腐要求和施工成本四要素。对于大多数标准钢结构厂房,H型钢做主框架、C型钢做檩条与墙梁的组合方案,仍然是经济性与安全性平衡得最好的选择。当项目出现大跨度、重荷载或特殊防腐需求时,再针对性调整材料规格与截面形式,才能避免“一刀切”带来的浪费或隐患。