河北鹏豪钢结构厂房施工流程与H型钢焊接质量控制要点
从地脚螺栓到屋面成型:钢结构厂房施工的关键链条
河北鹏豪建筑工程有限公司在十余年钢结构厂房施工中,最深的体会是:**钢结构厂房的品质不是“验”出来的,而是每一道工序“控”出来的**。从地脚螺栓预埋偏差控制在±2mm以内,到H型钢翼缘板的平整度矫正,任何一个环节的松懈都会在彩钢瓦安装阶段放大为渗漏或异响。今天我们就从施工流程与焊接质量控制两个维度,拆解那些容易被忽视却决定建筑寿命的细节。
一、施工流程的“四步十二节点”核心逻辑
钢结构厂房施工的典型流程可分为**基础复测→钢柱吊装→檩条系统安装→围护封闭**四大阶段。很多人以为钢柱立起来就完成了一半,实际上,C型钢檩条的间距误差(规范允许±5mm)直接决定后续彩钢瓦的紧固点是否对齐。我们要求施工队在檩条安装时采用**全站仪逐根放线**,而不是拉卷尺“估摸”着干。另外,高强螺栓终拧后必须做扭矩抽检,按每节点不少于10%的比例复查,这是防止结构在风荷载下松动的前置屏障。
在围护阶段,彩钢瓦的搭接长度与固定钉的间距同样藏着门道。墙面横向搭接通常要求≥100mm并打两道密封胶,屋面则需根据坡度调整——坡度小于5°时搭接长度应增至150mm。有些队伍为省工时把自攻钉打在波谷,雨水一大会倒灌,正确做法是打在波峰且加装防水垫圈。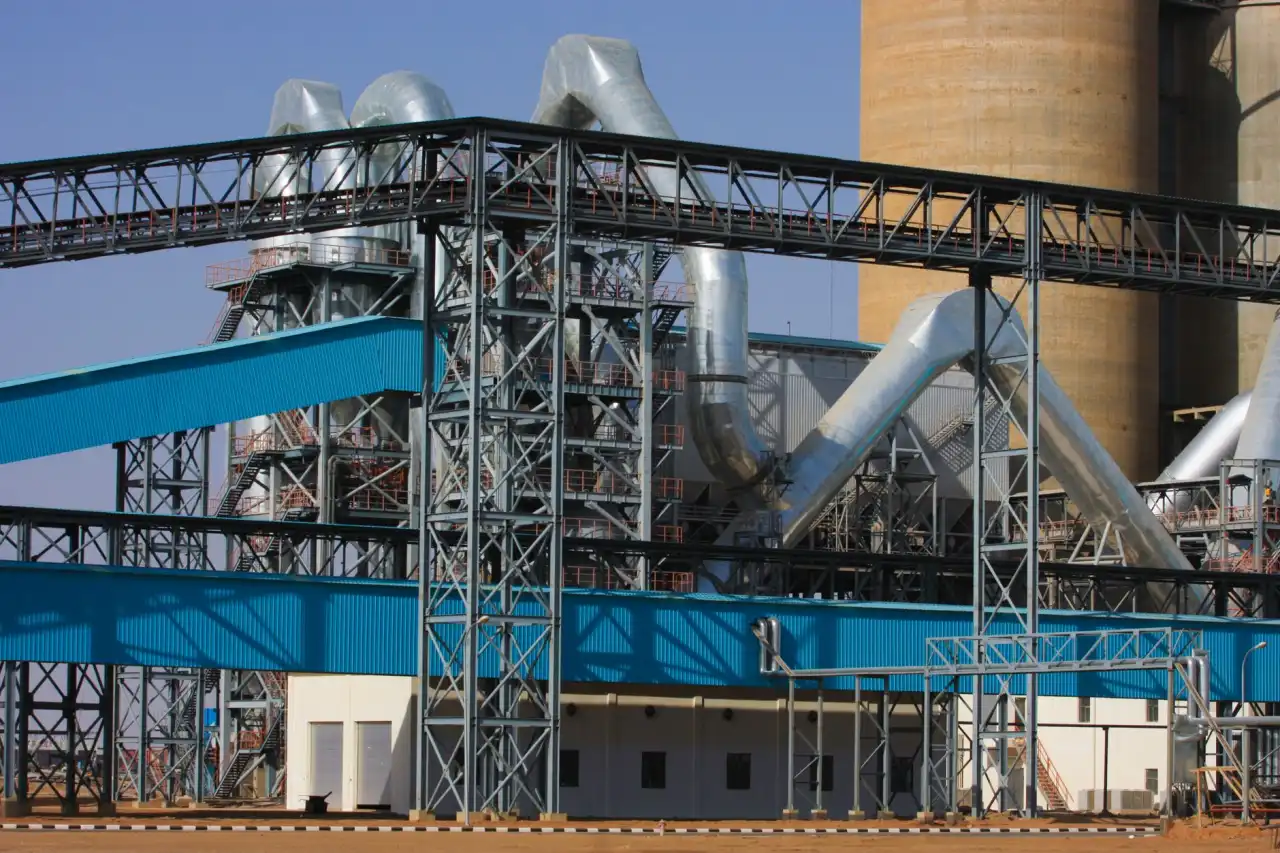
二、H型钢焊接质量控制:从坡口到探伤的实战经验
作为承重骨架的H型钢,其焊接质量直接关系厂房整体安全。我们内部执行的工艺标准比国标更严格:**翼缘板对接焊缝的余高控制在0-2mm**,而不是允许的0-3mm,因为余高过大会造成应力集中。焊接前坡口角度必须打磨至35°±2°,钝边1mm左右,组对间隙2-3mm,这些参数用专用量规逐一检验,杜绝“差不多就行”的侥幸心理。
焊接过程中,层间温度控制是许多队伍翻车的重灾区。H型钢翼缘板厚度超过20mm时,我们要求**预热至80-120℃,层间温度不超过200℃**,并采用多层多道焊,每道厚度不超过焊条直径的1.2倍。焊后24小时内进行超声波探伤,按GB/T 11345标准B级检验,发现裂纹或未熔合缺陷必须碳弧气刨清除后重焊,严禁直接盖面掩盖。
三、数据对比:焊接工艺参数对变形量的直接影响
以常见的Q355B材质、H400×200×8×13规格为例,对比两种工艺路线:方案A采用CO₂气体保护焊,电流260A、电压30V、焊接速度35cm/min;方案B使用手工电弧焊,电流180A、电压24V、速度25cm/min。实测焊后翼缘板角变形量:**方案A平均为2.1mm/m,方案B则达到4.8mm/m**。这意味着若不做火焰矫正,方案B的构件在安装檩条时会出现明显扭曲,导致C型钢与H型钢腹板贴合不严,螺栓连接处产生附加弯矩。
因此,我们厂里对翼缘板宽度超过200mm的H型钢,一律优先选用**埋弧自动焊**,配合反变形胎架,将焊接变形控制在1.5mm/m以内。对于现场补焊部位,则采用小线能量、对称施焊的顺序,每焊完一道立即用百分表监测变形趋势,超差即停。
四、从材料入场到维护保养:檩条与彩钢瓦的协同细节
很多业主忽视了一个事实:**檩条和彩钢瓦的寿命不匹配是厂房提前维修的主因**。热镀锌C型钢檩条镀锌层厚度若低于275g/m²,在沿海高湿环境下5-6年就会出现锈蚀点,而优质彩钢瓦的涂层寿命通常可达15年。所以我们建议在沿海或腐蚀性工业区,檩条须升级为镀锌铝镁材质,且切口端面需涂刷富锌防锈漆封闭。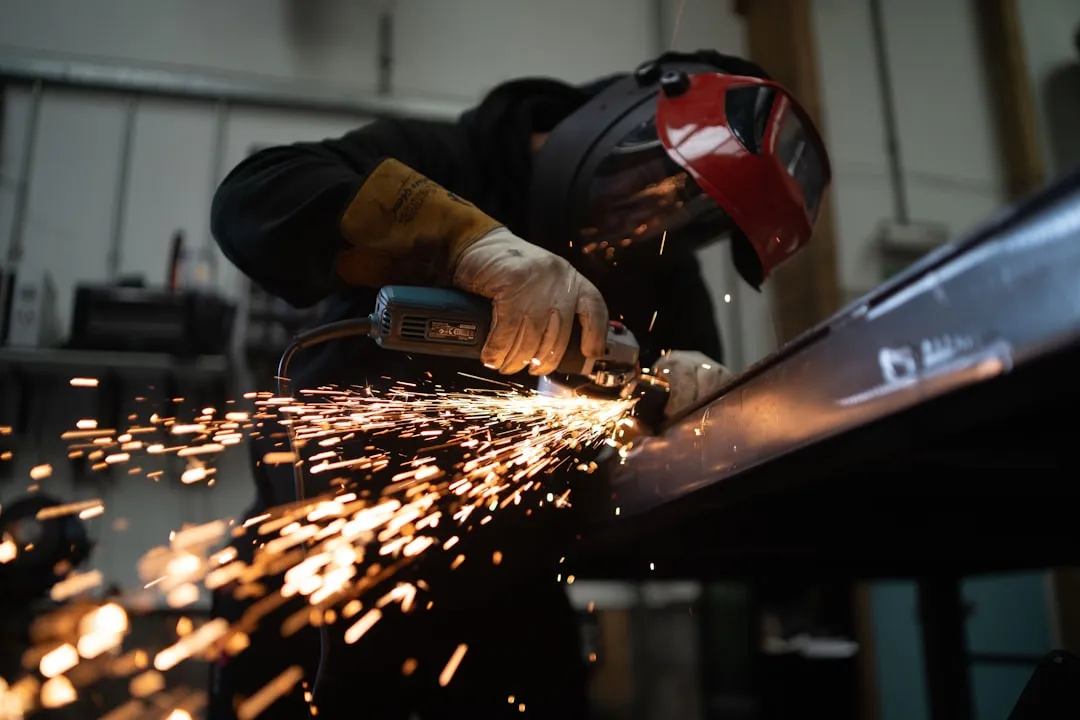
日常巡检中,重点观察彩钢瓦屋脊盖板与H型钢天沟的连接处,这里是最容易因温度应力产生疲劳开裂的位置。建议每两年复紧一次自攻钉,并检查密封胶是否有龟裂——这比频繁更换面板经济得多。厂房使用十年后,应对H型钢主梁的受拉翼缘进行磁粉探伤抽检,特别是吊车梁附近的疲劳区段。
钢结构厂房是系统工程,从H型钢的每道焊缝到C型钢檩条的每个孔距,再到彩钢瓦的每颗钉子,都藏着行业经验的沉淀。河北鹏豪建筑工程有限公司始终相信,把常规工艺做到极致,把细节数据记录在案,才是对客户最长情的负责。希望这篇施工要点梳理,能为您正在规划或维护中的项目提供切实帮助。